Bir alüminyum profil sipariş edilirken çizim, ölçü ve renk genellikle uzun uzun konuşulur; oysa profilin taşıyacağı yükü, yüzeyinin eloksalda nasıl görüneceğini, kesitin ne kadar ince olabileceğini ve hatta fiyatını belirleyen en temel karar çoğu zaman tek bir satırda geçiştirilir: alaşım. Teknik şartnamelerde "6063 T5" ya da "6005A T6" gibi kısa kodlar görürüz, fakat bu kodların arkasında birbirinden oldukça farklı davranan malzemeler vardır.
Kenan Metal olarak kendi billet dökümhanemizde ürettiğimiz alaşımları kendi preslerimizde profile dönüştürüyoruz. Bu yazıda mimari ve endüstriyel profillerde en sık kullanılan 6060, 6063, 6005A ve 6082 alaşımlarının farklarını, temper kodlarının ne anlattığını ve projeniz için doğru alaşım seçimini yaparken hangi soruları sormanız gerektiğini sade bir dille anlatıyoruz.
6000 Serisi Alaşımlar Neden Profil Üretiminin Standardıdır?
Alüminyum alaşımları, içerdikleri ana alaşım elementine göre serilere ayrılır. 1000 serisi neredeyse saf alüminyumdur; 2000 serisi bakır, 5000 serisi magnezyum, 7000 serisi çinko ağırlıklıdır. Ekstrüzyon profillerinin büyük çoğunluğu ise magnezyum ve silisyum içeren 6000 serisi alaşımlardan üretilir. Bunun nedeni basittir: magnezyum ve silisyum birlikte magnezyum silisit (Mg2Si) çökeltisi oluşturur ve bu çökelti, alaşıma ısıl işlemle sertleşebilme yeteneği kazandırır.
Bu alaşım ailesinin üç önemli avantajı vardır. Birincisi, sıcak haldeyken kalıptan kolay akarlar; bu sayede karmaşık, ince cidarlı ve çok boşluklu kesitler yüksek hızla basılabilir. İkincisi, presten çıktıktan sonra kontrollü soğutma ve yapay yaşlandırma ile dayanımları belirgin biçimde artırılabilir. Üçüncüsü, korozyon dayanımları ve yüzey işlemine uygunlukları yüksektir; eloksal ve toz boya ile uzun ömürlü yüzeyler elde edilir. Yani bir 6000 serisi alaşım, üretim kolaylığı ile kullanım performansı arasındaki dengeyi en iyi kuran malzemedir.
Ancak seri içinde de büyük farklar vardır. Magnezyum ve silisyum oranı arttıkça dayanım yükselir, buna karşılık ekstrüzyon hızı düşer ve yüzey kalitesini korumak zorlaşır. Doğru alaşım seçimi, bu dengenin projenin ihtiyacına göre kurulmasıdır.
6060 Alaşımı: Yüzey Kalitesi ve Kolay Şekillendirme
6060, 6000 serisinin en "yumuşak" ve en kolay şekillenen üyelerinden biridir. Silisyum ve magnezyum oranları görece düşüktür (her ikisi de yaklaşık %0,3-0,6 aralığında). Bu düşük alaşım içeriği, metalin kalıptan çok rahat akmasını sağlar. Sonuç olarak ince cidarlı, detaylı ve estetik beklentisi yüksek kesitler hızlı ve temiz bir şekilde basılabilir.
6060 alaşımının en güçlü yanı yüzeyidir. Kalıp izleri az olur, eloksal sonrası renk tonu homojen çıkar ve dekoratif uygulamalarda göze hoş görünen pürüzsüz bir yüzey elde edilir. Bu nedenle pencere ve kapı doğramaları, iç mekân profilleri, dekoratif çıtalar, mobilya profilleri, aydınlatma gövdeleri ve lambiri gibi yükten çok görüntünün önemli olduğu ürünlerde sık kullanılır. T5 veya T6 temper durumunda yaklaşık 150-190 MPa çekme dayanımı aralığında değerler sunar; bu da birçok mimari uygulama için fazlasıyla yeterlidir.
Zayıf yanı ise taşıyıcı uygulamalardır. Uzun açıklıklı bir pergola kirişi, yüksek rüzgâr yükü alan bir cephe taşıyıcısı ya da makine şasesi için 6060 tek başına çoğu zaman yeterli dayanımı sağlamaz; bu durumda kesit büyütülür ya da daha güçlü bir alaşıma geçilir.
6063 Alaşımı: Mimari Profillerin Çok Yönlü Seçimi
6063, dünyada en yaygın kullanılan ekstrüzyon alaşımıdır ve çoğu zaman "mimari alaşım" olarak anılır. Magnezyum oranı 6060'a göre biraz daha geniş bir aralıkta (yaklaşık %0,45-0,9) tutulabildiği için aynı temper durumunda biraz daha yüksek dayanım verir. T6 temperde çekme dayanımı yaklaşık 200-215 MPa seviyesine çıkar, akma dayanımı ise 170 MPa civarındadır.
6063, iyi yüzey kalitesi ile makul dayanımı bir arada sunduğu için alüminyum doğrama, sürme sistemler, giyotin cam profilleri, kış bahçesi profilleri, pergola ve bioklimatik sistemlerin büyük bölümü gibi geniş bir ürün yelpazesinde tercih edilir. Eloksal ve toz boyaya çok iyi yanıt verir; ısı yalıtımlı profillerde poliamid bariyerle birlikte kullanıma da uygundur. Eloksal ve boyama teknikleri hakkındaki yazımızda yüzey işlemlerinin bu alaşımda neden bu kadar iyi sonuç verdiğini daha ayrıntılı anlattık.
Pratikte şöyle düşünebilirsiniz: Projede ağırlıklı beklenti estetik ve hafiflik ise, fakat profil yine de belli bir yük taşıyacaksa 6063 çoğu zaman en dengeli başlangıç noktasıdır. Özel bir neden yoksa birçok mimari profilde alaşım seçimi 6063 ile başlar.
6005A Alaşımı: Taşıyıcı Profiller İçin Dayanım
6005A, silisyum oranı daha yüksek (yaklaşık %0,5-0,9) ve az miktarda mangan ile krom içeren bir alaşımdır. Bu bileşim, T6 temperde yaklaşık 260-270 MPa çekme ve 215-225 MPa akma dayanımına ulaşmasını sağlar. Başka bir deyişle 6005A, 6063'e göre yaklaşık üçte bir oranında daha güçlüdür; buna rağmen hâlâ orta karmaşıklıkta kesitlerin basılmasına izin verir.
Bu özellikleri sayesinde 6005A; taşıyıcı pergola kirişleri, büyük açıklıklı bioklimatik sistemlerin ana taşıyıcıları, rolling roof gibi hareketli çatıların raylı profilleri, iskele ve platform elemanları, güneş enerjisi montaj konstrüksiyonları, raylı sistem ve otomotiv parçaları gibi alanlarda kullanılır. Endüstriyel makine gövdelerinde sık gördüğümüz T-kanallı alüminyum profiller de çoğu zaman 6063 ile 6005A arasında, yükleme koşuluna göre seçilir.
6005A'nın bedeli, ekstrüzyon hızının ve yüzey kalitesinin 6063'e göre biraz düşmesidir. Çok ince cidarlı, çok boşluklu ve dekoratif yüzey beklentisi yüksek kesitlerde üretim daha zorlaşır. Bu yüzden 6005A genellikle görünür yüzeyden çok taşıyıcı fonksiyonun ön planda olduğu profillerde tercih edilir.
6082 Ne Zaman Gündeme Gelir?
6082, 6000 serisinin en yüksek dayanımlı alaşımlarından biridir. Silisyum, magnezyum ve mangan oranları yüksektir; T6 temperde yaklaşık 290-310 MPa çekme dayanımı verebilir. Vinç parçaları, köprü ve yaya geçidi elemanları, ağır taşıyıcı konstrüksiyonlar ve yüksek yük altındaki makine parçaları gibi uygulamalarda tercih edilir.
Ancak 6082'nin ekstrüzyonu belirgin biçimde daha zordur. Pres hızı düşer, kalıp ömrü kısalır, karmaşık içi boş kesitlerin basılması güçleşir ve yüzey kalitesi dekoratif uygulamalar için çoğu zaman yeterli olmaz. Bu nedenle 6082 genellikle görece sade kesitlerde ve gerçekten yüksek dayanım gereken durumlarda seçilir. Mimari bir projede ilk tercih nadiren 6082 olur; önce kesit tasarımıyla 6063 veya 6005A ile çözüm aranması hem maliyet hem görünüm açısından daha mantıklıdır.
Alaşım Dökümhanede Belirlenir
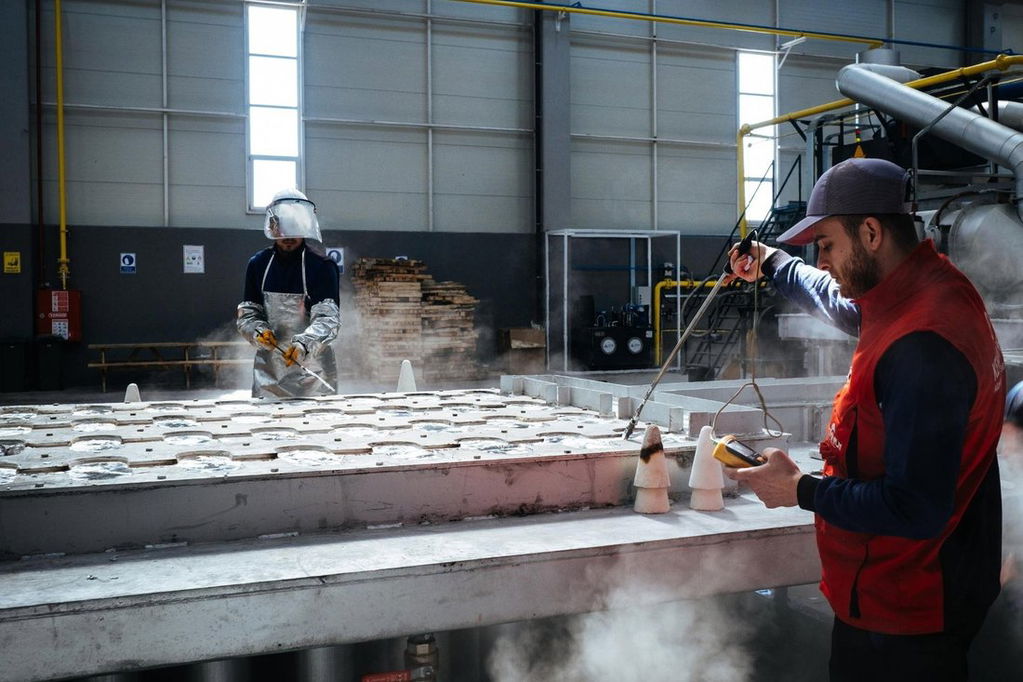
Bir profilin alaşımı preste değil, çok daha önce, billet dökümünde belirlenir. Ergitme ocağında hurda ve primer alüminyum eritilir, ardından magnezyum ve silisyum gibi alaşım elementleri hedef aralığa getirilir. Spektrometre ile alınan numuneler, kimyasal bileşimin standart sınırlar içinde olup olmadığını doğrular. Bileşim onaylandıktan sonra sıvı metal filtrelenir, gazdan arındırılır ve dikey döküm masalarında uzun silindirik billetler hâline getirilir.
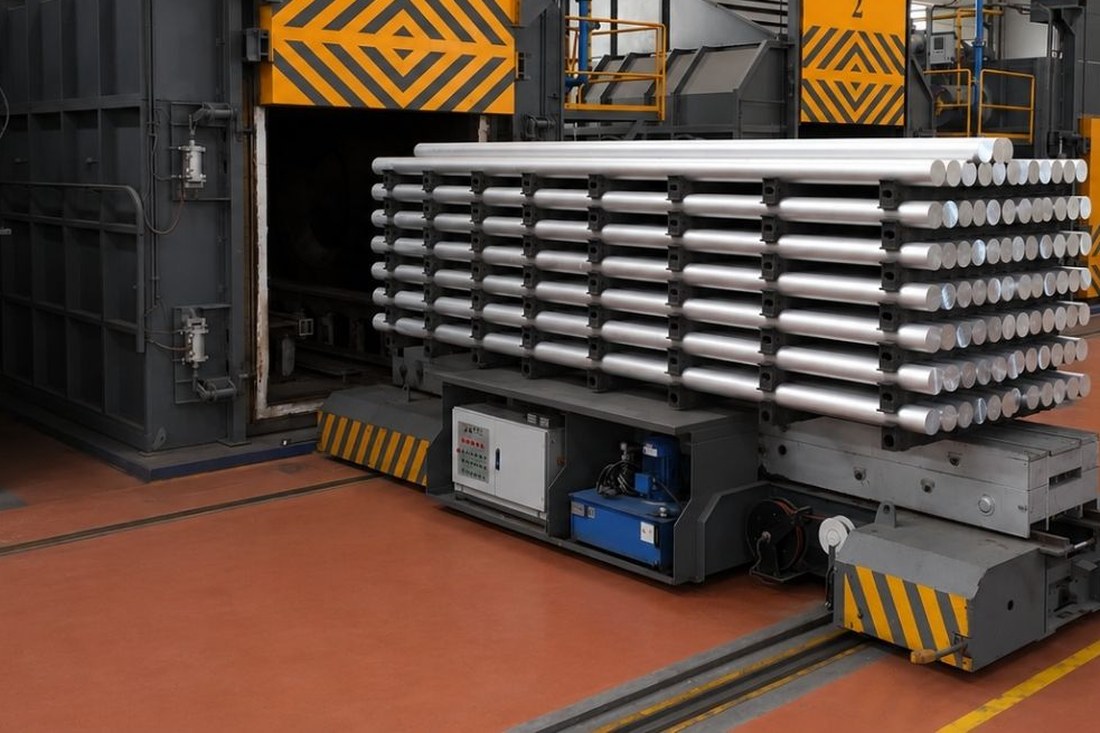
Döküm sonrası billetler homojenizasyon fırınında saatlerce bekletilir. Bu işlem, döküm sırasında oluşan iç gerilmeleri ve dengesiz dağılmış fazları giderir; böylece billet preste daha düzgün akar, yüzey hataları azalır ve eloksal sonrasında renk farkı oluşma riski düşer. Billet kalitesinin profil kalitesine etkisini yüksek saflıkta alüminyum biletler yazımızda ayrıntılı olarak ele aldık.
Kendi billet üretim tesisine sahip bir üretici, alaşımı projeye göre ince ayarlayabilir. Örneğin aynı 6063 standardının alt ve üst sınırları içinde, yüzey kalitesi öncelikli bir sipariş için bileşim alt sınıra, dayanım öncelikli bir sipariş için üst sınıra yakın tutulabilir. Bu esneklik, satın alınan hazır billetle çalışan bir tesiste sınırlıdır.
Temper Durumu: T4, T5, T6 ve T66 Ne Anlatır?
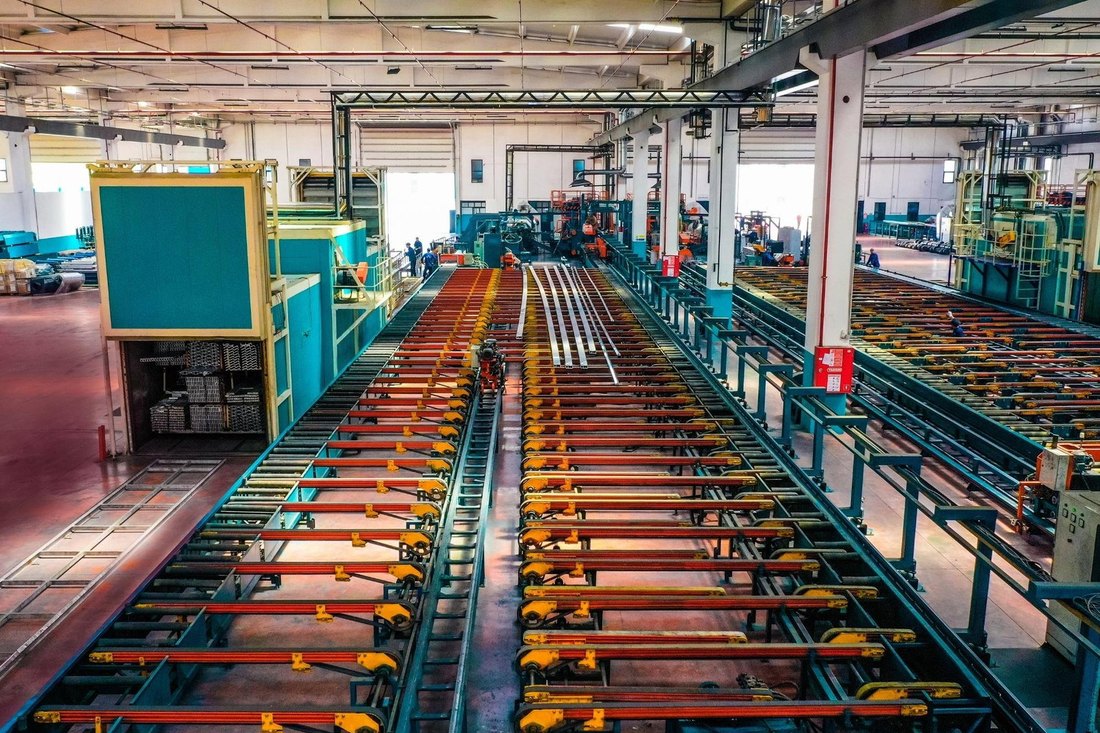
Alaşım kodu malzemenin kimyasını anlatır; harf ve rakamlardan oluşan temper kodu ise o malzemeye hangi ısıl işlemin uygulandığını gösterir. Aynı alaşım, farklı temper durumlarında çok farklı dayanım değerleri verebilir. Bu yüzden şartnamede yalnızca "6063" yazmak eksik bir tanımdır; "6063 T5" veya "6063 T6" gibi temperle birlikte belirtilmelidir.
- T4: Çözeltiye alma sonrası doğal yaşlandırma. Profil görece yumuşaktır; büküm ve şekillendirme gerektiren işlerde ara durum olarak kullanılır.
- T5: Profil presten çıkarken kontrollü soğutulur ve ardından yapay yaşlandırma fırınına alınır. Mimari profillerin büyük çoğunluğu bu temperde teslim edilir; dayanım ile maliyet arasında iyi bir dengedir.
- T6: Tam çözeltiye alma (veya presten çıkışta güçlü su soğutması) ve ardından yapay yaşlandırma. Alaşımdan alınabilecek en yüksek dayanıma yakın değerler elde edilir; taşıyıcı uygulamalarda tercih edilir.
- T66: Özellikle 6060 ve 6063'te, bileşim ve proses kontrolüyle T6'dan daha yüksek dayanım hedeflenen özel bir durumdur.
Yaşlandırma fırınında sıcaklık ve süre hassas biçimde kontrol edilmezse aynı alaşımdan beklenen dayanıma ulaşılamaz. Isıl işlemin metal içinde nasıl çalıştığını merak ediyorsanız ısıl işlemli alüminyum yazımız konuya bilimsel tarafıyla yaklaşıyor.
Kesit, Ekstrüzyon Hızı ve Yüzey İşlemi: Alaşım Seçimini Etkileyen Diğer Faktörler
Alaşım seçimi yalnızca "ne kadar dayanım lazım" sorusuyla yapılmaz. Kesit geometrisi, üretim verimliliği ve yüzey beklentisi de en az dayanım kadar belirleyicidir. Aşağıdaki sorular, doğru alaşıma ulaşmak için iyi bir kontrol listesidir:
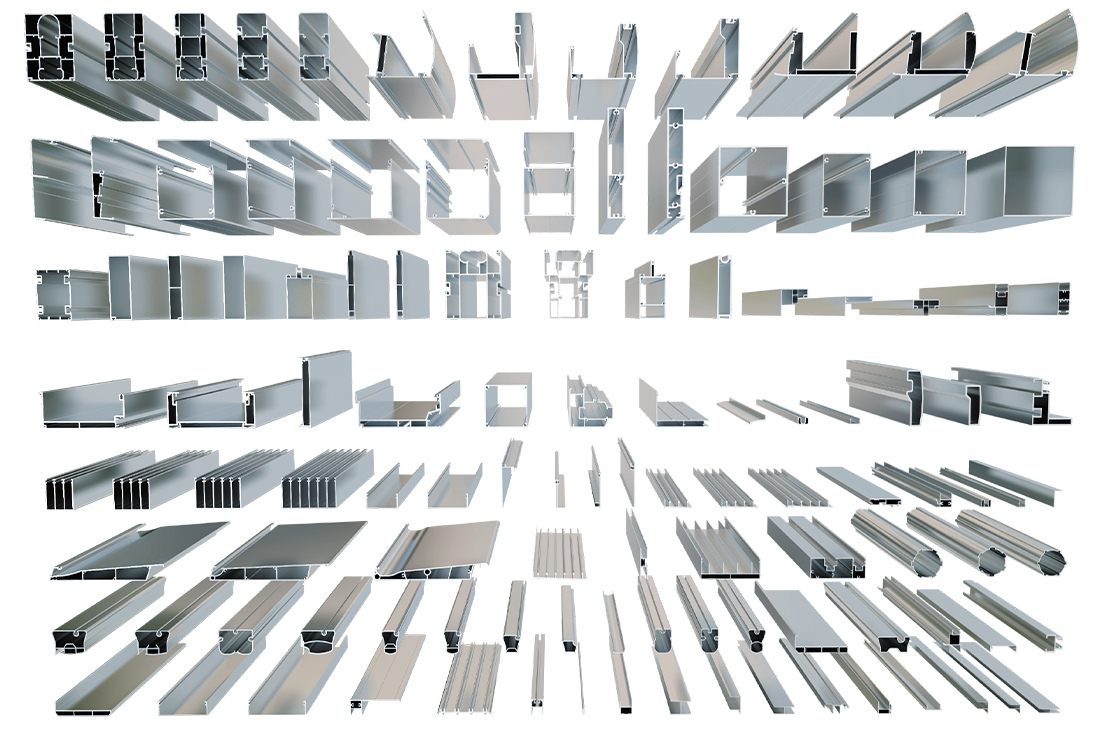
- Kesit ne kadar karmaşık? Çok boşluklu, ince cidarlı veya dar toleranslı kesitler 6060 ve 6063 ile daha kolay basılır. Aynı kesiti 6005A veya 6082 ile basmak, kalıp tasarımını zorlaştırır ve üretim hızını düşürür.
- Profil görünür yüzeyde mi kalacak? Eloksal yapılacak, özellikle doğal veya açık renk eloksal istenen profillerde 6060 ve 6063 daha homojen sonuç verir. Toz boya yapılacaksa alaşımlar arasındaki görünüm farkı azalır.
- Hangi yükler ve açıklıklar söz konusu? Statik hesap, gereken akma dayanımını ortaya koyar. Bazen alaşımı yükseltmek yerine kesiti biraz büyütmek veya cidar kalınlığını artırmak daha ekonomik olabilir.
- Profil sonradan işlenecek mi? Delme, frezeleme, büküm veya kaynak yapılacaksa temper seçimi ve alaşım davranışı önceden değerlendirilmelidir.
- Ortam koşulları nelerdir? Deniz kenarı, havuz çevresi veya endüstriyel atmosfer gibi agresif ortamlarda yüzey işlemi kalitesi alaşım kadar önemlidir.
Bu sorular, kalıp tasarımıyla da doğrudan ilişkilidir. Aynı kesit farklı alaşımlarda farklı kalıp yaklaşımları gerektirebilir; konuyu ekstrüzyon kalıbı yazımızda anlattık. Ekstrüzyon sürecinin kendisini ise ekstrüzyon tesisimizin sayfasında inceleyebilirsiniz.
Hızlı Karşılaştırma: Hangi Alaşım Hangi İş İçin?
Aşağıdaki özet, yaygın kullanım alanlarına göre alaşım seçimi için yol gösterici bir başlangıç noktasıdır. Kesin karar her zaman statik hesap, kesit tasarımı ve yüzey beklentisi birlikte değerlendirilerek verilmelidir.
- Dekoratif profil, iç mekân, mobilya, aydınlatma, lambiri: 6060 (T5 / T6)
- Doğrama, sürme ve giyotin cam, kış bahçesi, standart pergola: 6063 (T5 / T6)
- Büyük açıklıklı pergola ve bioklimatik taşıyıcılar, rolling roof rayları, solar konstrüksiyon, endüstriyel şase: 6005A (T6)
- Ağır yük taşıyan makine ve yapı elemanları, sade kesitli yüksek dayanımlı parçalar: 6082 (T6)
Bu tablodaki sınırlar katı değildir. Örneğin yüksek rüzgâr bölgesinde kurulacak bir pergolada 6063 yerine 6005A gerekebilir; tersine, küçük ölçülü bir sistemde 6005A gereksiz bir maliyet ve üretim zorluğu yaratabilir.
Sık Sorulan Sorular
6063 ile 6060 arasında gözle görülür bir fark var mı?
Ham profilde fark çoğu zaman gözle anlaşılmaz. Fark, eloksal sonrası yüzeyde ve dayanım testlerinde ortaya çıkar. 6060 biraz daha parlak ve homojen bir yüzey verebilirken, 6063 aynı temperde biraz daha yüksek dayanım sunar.
Daha güçlü alaşım her zaman daha iyi midir?
Hayır. Yüksek dayanımlı bir alaşım, gerekmediği bir projede yalnızca üretimi yavaşlatır, kalıp maliyetini artırır ve yüzey kalitesini düşürebilir. Doğru alaşım, ihtiyacı en düşük toplam maliyetle karşılayan alaşımdır.
Alaşım bilgisi profil üzerinde nasıl doğrulanır?
Güvenilir bir üretici, her parti için döküm numarasını, kimyasal analiz sonuçlarını ve mekanik test değerlerini içeren bir kalite belgesi sunabilmelidir. Bu belge, profilin hangi alaşım ve temperde üretildiğini kayıt altına alır. Bir tedarikçiyi değerlendirirken sormanız gereken diğer konuları ekstrüzyon üreticisi seçerken nelere dikkat edilmeli yazımızda topladık.
Özel bir alaşım talep edebilir miyim?
Standart alaşımların izin verdiği bileşim aralıkları içinde projeye özel ayarlamalar yapılabilir. Kendi dökümhanesi olan üreticiler bu konuda daha esnektir; ancak standart dışı bir alaşım talebi, minimum sipariş miktarı ve teslim süresi açısından ayrıca değerlendirilir.
Sonuç
Alaşım seçimi, bir alüminyum profilin hem performansını hem görünümünü hem de maliyetini belirleyen ilk ve en temel karardır. 6060 yüzey kalitesi ve şekillendirme kolaylığıyla, 6063 dengeli yapısıyla, 6005A taşıyıcı dayanımıyla, 6082 ise yüksek yük kapasitesiyle öne çıkar. Doğru alaşım, kesit tasarımı, temper durumu ve yüzey işlemiyle birlikte düşünüldüğünde ortaya hem ekonomik hem de uzun ömürlü bir ürün çıkar.
Kenan Metal, alaşımı kendi dökümhanesinde belirleyip aynı çatı altında kalıp, ekstrüzyon, ısıl işlem ve yüzey işlemini yöneterek bu kararların tamamını tek bir kalite zinciri içinde tutar. Projeniz için hangi alaşımın uygun olduğundan emin değilseniz, kesit çiziminizle birlikte teknik ekibimize ulaşabilirsiniz.